製品説明
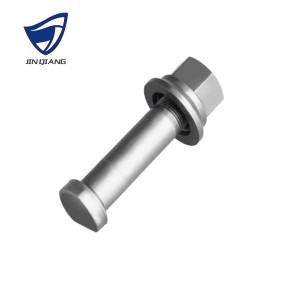
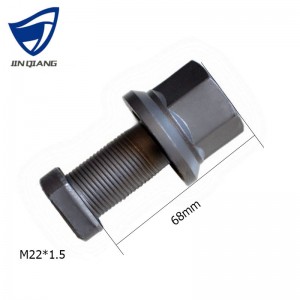
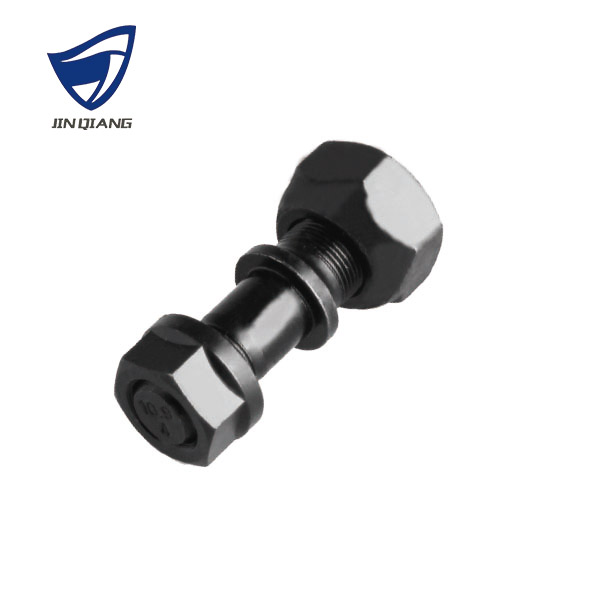
ハブボルトは、車両とホイールを接続する高強度ボルトです。接続位置はホイールのハブユニットベアリングです。一般的に、クラス10.9は小型~中型車両に、クラス12.9は大型車両に使用されます。ハブボルトの構造は、一般的にローレットキーファイルとねじ山ファイルです。そしてハットヘッドです。T字型ヘッドホイールボルトのほとんどは8.8グレード以上で、車のホイールと車軸間の大きなねじり接続を支えます。ダブルヘッドホイールボルトのほとんどは4.8グレード以上で、外側のホイールハブシェルとタイヤ間の軽いねじり接続を支えます。
ホイールハブボルトの利点
1. 厳格な生産体制:国家基準を満たす原材料を使用し、業界の需要基準に厳密に従って生産する。
2. 優れた性能:長年の業界経験に基づき、製品表面は滑らかでバリがなく、力が均一です。
3. ねじ山がきれい:製品のねじ山はきれいで、ねじの歯は整っており、使用中に滑りにくい。
当社のハブボルトの品質
10.9ハブボルト
| 硬度 | 36-38HRC |
| 抗張力 | ≥ 1140MPa |
| 最大引張荷重 | ≥ 346000N |
| 化学組成 | C:0.37-0.44 Si:0.17-0.37 Mn:0.50-0.80 Cr:0.80-1.10 |
12.9ハブボルト
| 硬度 | 39-42HRC |
| 抗張力 | ≥ 1320MPa |
| 最大引張荷重 | ≥406000N |
| 化学組成 | C:0.32-0.40 Si:0.17-0.37 Mn:0.40-0.70 Cr:0.15-0.25 |
高強度ボルトの冷間圧造成形
通常、ボルトヘッドは冷間鍛造による塑性加工で成形されます。冷間鍛造成形プロセスには、切断成形、シングルステーション・シングルクリック式、ダブルクリック式冷間鍛造、マルチステーション自動冷間鍛造などがあります。自動冷間鍛造機は、複数の成形金型を用いて、プレス加工、鍛造、押出成形、直径縮小などのマルチステーションプロセスを実行します。
(1)半閉型の切削工具を使用してブランクを切断します。最も簡単な方法は、スリーブ型の切削工具を使用することです。
(2)前のステーションから次の成形ステーションへ短尺ブランクを移送する際に、複雑な構造のファスナーを加工して部品の精度を向上させる。
(3)各成形ステーションにはパンチ戻り装置を備え、金型にはスリーブ式排出装置を備える。
(4)メインスライダーガイドレールとプロセス部品の構造により、有効使用期間中のパンチとダイの位置決め精度が保証されます。
(5)材料選択を制御するバッフルには終端リミットスイッチを設置し、据え込み力の制御に注意を払わなければならない。
よくある質問
Q1:表面の色は何色ですか?
黒色リン酸塩処理、灰色リン酸塩処理、ダクロメット処理、電気めっきなど
Q2:この工場の年間生産能力はどれくらいですか?
約100万個のボルト。
Q3. 納期はどれくらいですか?
通常45~50日かかります。具体的な納期についてはお問い合わせください。
Q4.OEM注文は受け付けていますか?
はい、弊社はお客様向けのOEMサービスを承っております。
Q5. 配送条件を教えてください。
FOB、CIF、EXW、C、Fの取引条件に対応可能です。
Q6. 支払条件は何ですか?
30%の前払い金、残りの70%は出荷前にお支払いください。