ボルトの製造工程
1. 高強度ボルトの球状化焼鈍
六角穴付きボルトを冷間圧造加工で製造する場合、鋼材の元の組織は冷間圧造加工中の成形性に直接影響します。そのため、鋼材は良好な塑性を持つ必要があります。鋼材の化学組成が一定の場合、金属組織が塑性を決定する重要な要素となります。一般的に、粗大な薄片状パーライトは冷間圧造成形には適さない一方、微細な球状パーライトは鋼材の塑性変形能力を大幅に向上させると考えられています。
高強度締結部品を多く使用する中炭素鋼および中炭素合金鋼の場合、冷間鍛造の前に球状化焼鈍を行うことで、均一で微細な球状パーライト組織が得られ、実際の生産ニーズによりよく対応できる。
2.高強度ボルトの図面
伸線工程の目的は、原材料のサイズを変更することと、変形と強化によって締結具の基本的な機械的特性を得ることです。各パスの減径率の分布が適切でない場合、伸線工程中に線材にねじり割れが発生することもあります。また、伸線工程中に潤滑が不十分な場合、冷間引抜線材に規則的な横割れが発生することもあります。線材がペレット線材ダイ口から押し出される際に、線材と伸線ダイの接線方向が同心円状でない場合、伸線ダイの片側穴パターンの摩耗が悪化し、内穴が真円でなくなり、ワイヤの円周方向に不均一な伸線変形が生じ、ワイヤの真円度が許容範囲外となり、冷間圧造工程中に鋼線の断面応力が均一でなくなり、冷間圧造の合格率に影響します。
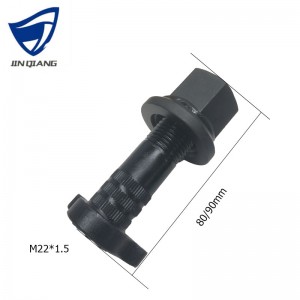
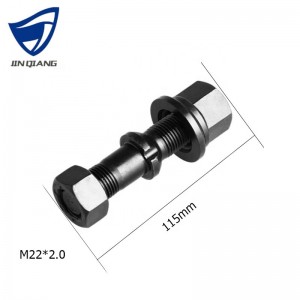
ホイールハブボルトの利点
1. 厳格な生産体制:国家基準を満たす原材料を使用し、業界の需要基準に厳密に従って生産する。
2. 優れた性能:長年の業界経験に基づき、製品表面は滑らかでバリがなく、力が均一です。
3. ねじ山がきれい:製品のねじ山はきれいで、ねじの歯は整っており、使用中に滑りにくい。
当社のハブボルトの品質
10.9ハブボルト
| 硬度 | 36-38HRC |
| 抗張力 | ≥ 1140MPa |
| 最大引張荷重 | ≥ 346000N |
| 化学組成 | C:0.37-0.44 Si:0.17-0.37 Mn:0.50-0.80 Cr:0.80-1.10 |
12.9ハブボルト
| 硬度 | 39-42HRC |
| 抗張力 | ≥ 1320MPa |
| 最大引張荷重 | ≥406000N |
| 化学組成 | C:0.32-0.40 Si:0.17-0.37 Mn:0.40-0.70 Cr:0.15-0.25 |
よくある質問
Q1. 御社工場では、弊社独自のパッケージデザインや市場計画のサポートは可能ですか?
当社工場は、お客様独自のロゴ入りパッケージボックスの製造において20年以上の経験を有しています。
弊社には、お客様のニーズにお応えするためのデザインチームとマーケティングプランデザインチームがあります。
Q2.商品の発送を手伝っていただけますか?
はい。お客様のご指定の運送業者、または弊社指定の運送業者を通して商品の発送をお手伝いできます。
Q3. 当社の主要市場はどこですか?
当社の主な市場は、中東、アフリカ、南米、東南アジア、ロシアなどです。
Q4.どのような種類の特注部品を提供していますか?
当社では、ハブボルト、センターボルト、トラックベアリング、鋳造部品、ブラケット、スプリングピンなどのトラックサスペンション部品をカスタマイズ製造できます。